
Entre o corte e a montagem existe uma etapa que decide boa parte do custo de uma peça metálica: a dobra. É nela que a chapa plana ganha geometria, rigidez e função — e é nela que erros de projeto cobram a conta, geralmente em forma de peça fora de medida, trinca no raio ou conjunto que não fecha na montagem.
A boa notícia é que a maioria desses problemas é previsível. Alguns cuidados no desenho resolvem quase tudo antes de a chapa chegar à máquina.
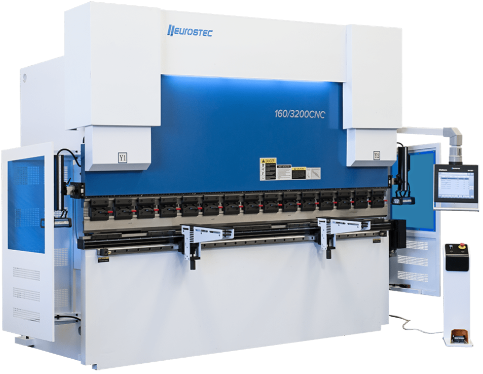
Como a dobradeira CNC trabalha
A dobradeira é composta essencialmente por um punção e uma matriz. A chapa é posicionada entre os dois, e o punção a força contra a matriz até obter o ângulo desejado. O que muda com o comando numérico é o controle: posicionamento do batente traseiro, profundidade de penetração, sequência de dobras e compensação automática são programados e repetidos com consistência de peça para peça.
Isso significa duas coisas na prática. A primeira é repetibilidade: a peça número 500 sai igual à número 1. A segunda é que a programação pode ser preparada com antecedência, reduzindo tempo de setup e permitindo lotes menores sem perda de eficiência.
Raio mínimo de dobra: o parâmetro mais ignorado
Todo material tem um limite de deformação antes de trincar. Quando o raio interno da dobra é pequeno demais para a espessura e para o tipo de material, a face externa é tracionada além do que consegue suportar — e aparecem microtrincas, muitas vezes invisíveis a olho nu, que se tornam ponto de falha em serviço.
Alguns fatores influenciam esse limite:
- Espessura da chapa: quanto mais espessa, maior o raio mínimo necessário
- Tipo de material: aço inox e alumínio de alta resistência exigem raios maiores que aço carbono de baixo carbono
- Direção de laminação: dobrar transversalmente ao sentido de laminação é mais seguro que dobrar no mesmo sentido das fibras
- Estado da borda: bordas com rebarba ou marcas de corte concentram tensão e antecipam a trinca
A recomendação prática é simples: em vez de definir o raio no desenho por conta própria, alinhe com o fabricante quais ferramentas estão disponíveis. Isso evita que a peça precise ser reprojetada depois.
Retorno elástico e o cálculo do comprimento plano
Ao ser liberada da ferramenta, a chapa retorna parcialmente à posição original. Esse retorno elástico varia conforme material, espessura e ângulo, e é compensado pela programação — a máquina dobra um pouco além do ângulo desejado para chegar ao valor final correto.
Relacionado a isso está o cálculo do desenvolvimento, ou comprimento plano. Durante a dobra, a face interna comprime e a externa estica; existe uma linha neutra que não sofre variação de comprimento, e é a partir dela que se calcula o tamanho da chapa antes de dobrar.
Esse cálculo é feito com fatores específicos para cada combinação de material, espessura e ferramenta. Por isso, uma peça desenhada já “planificada” pelo cliente frequentemente sai com medida errada: o fator usado no software do projeto não corresponde ao que a máquina do fabricante efetivamente produz. Envie o modelo 3D ou o desenho da peça dobrada, com as cotas finais, e deixe a planificação para quem vai executar.
Erros de projeto que encarecem a peça
Furo ou recorte muito próximo da dobra
A região adjacente à dobra sofre deformação. Furos ali ficam ovalizados e recortes distorcem. A solução é afastar o furo da linha de dobra ou, quando isso não for possível, executá-lo após a conformação — o que adiciona uma operação e custo.
Abas curtas demais
Existe um comprimento mínimo de aba para que a chapa se apoie corretamente na matriz. Abas muito curtas escorregam durante a dobra, resultando em ângulo impreciso ou peça inutilizada.
Sequência de dobras impossível
Nem toda geometria pode ser executada. Depois de algumas dobras, a própria peça pode colidir com a máquina ou com a ferramenta. Caixas fechadas, perfis com abas voltadas para dentro e conjuntos com muitas dobras em direções alternadas precisam ser avaliados quanto à viabilidade de execução antes de o desenho ser aprovado.
Tolerâncias apertadas demais em cadeia
Cada dobra acumula uma pequena variação. Em uma peça com muitas dobras sequenciais, exigir tolerância apertada em todas as cotas é caro e, às vezes, inviável. O caminho é identificar quais cotas são realmente críticas para a função e liberar as demais.
Ausência de alívio nos cantos
Em dobras que se encontram, um pequeno recorte de alívio no canto evita que o material se acumule, rasgue ou empene. É um detalhe de segundos no desenho que evita um problema definitivo na peça.
Dobra e corte pensados juntos
Quando corte e dobra acontecem na mesma estrutura, a etapa anterior já é planejada em função da seguinte. O corte a laser pode incluir os alívios de canto, posicionar as peças no nesting considerando o sentido de laminação e marcar referências que facilitam o posicionamento na dobradeira.
Essa integração reduz o tempo total de fabricação e elimina o clássico problema de responsabilidade dividida entre fornecedores — em que o cortador culpa o desenho, o dobrador culpa o corte e o cliente fica com a peça errada. Se quiser aprofundar a etapa anterior, veja nosso artigo sobre espessuras, materiais e tolerâncias no corte a laser de chapas.
O que enviar para orçar uma dobra
- Desenho 2D cotado ou modelo 3D da peça já dobrada
- Material e espessura definidos
- Quantidade e previsão de repetição do lote
- Cotas críticas destacadas, com a tolerância que realmente importa
- Requisitos de acabamento superficial, quando houver
- Aplicação final da peça, que ajuda a engenharia a sugerir alternativas
Solicite um orçamento de dobra
A Inda Metal executa dobra e conformação de chapas em maquinário computadorizado CNC, com moldes personalizados e profissionais experientes em projetos que vão de peças simples a estruturas complexas.
Envie seu desenho para avaliação: nossa equipe verifica a viabilidade de execução e aponta ajustes que reduzem custo antes de a peça entrar em produção. Solicite seu orçamento, fale com um especialista pelo WhatsApp (47) 3340-4372 ou envie o projeto para projetos@indametal.com.br.